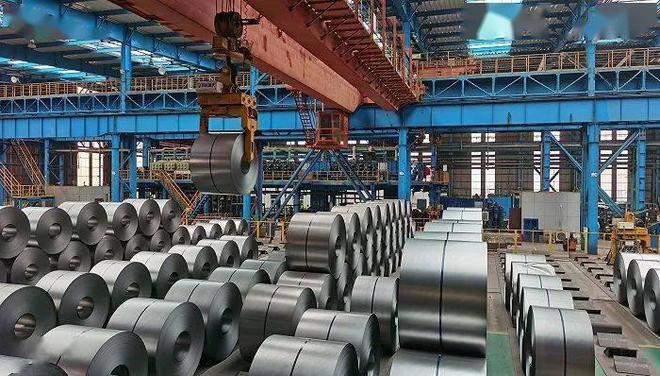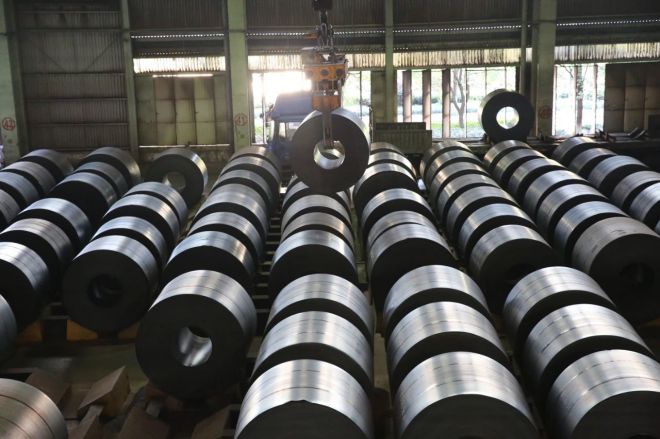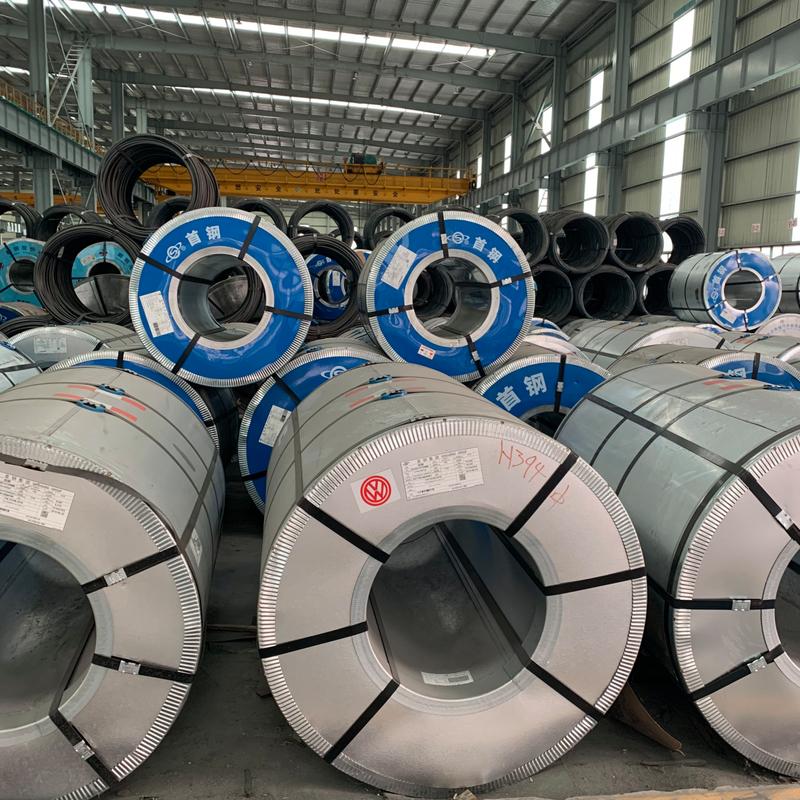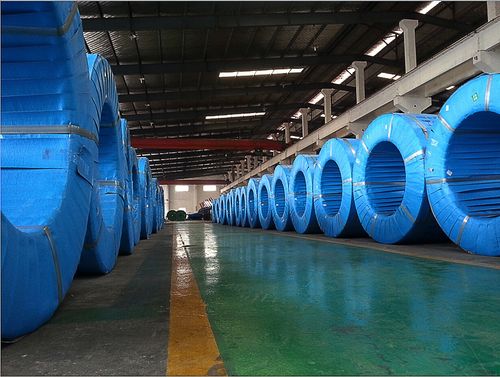
钢绞线作为一种高性能金属制品,广泛应用于桥梁、建筑、岩土锚固、预应力混凝土结构以及边坡防护等领域。其制造过程深度依赖钢铁技术的进步,从原材料冶炼到最终成品,每一个环节都体现着现代工业的技术含量。本文将围绕钢绞线工厂中的关键钢铁技术展开,梳理从盘条到钢绞线的完整技术链条。
一、原材料:优质盘条的冶炼与选材
钢绞线的性能首先取决于原材料。钢绞线工厂通常选用高碳钢盘条,含碳量一般在0.6%~0.85%之间,锰、硅等合金元素含量需精确控制。这些盘条来源于钢铁企业的转炉或电炉冶炼,并经过精炼、连铸、高速轧制等工序。关键钢铁技术包括:
- 洁净钢冶炼技术:通过LF炉、RH真空处理等手段降低钢中氧、硫、磷及非金属夹杂物,提高钢的纯净度,从而保证后续拉拔不断丝。
- 高碳钢连铸技术:采用电磁搅拌、轻压下等技术改善铸坯中心偏析和疏松,为高速线材轧制提供合格坯料。
- 高速线材轧制:通过控轧控冷获得细珠光体组织,盘条具有高强度、高塑性和均匀的索氏体化组织,适合后续大变形拉拔。
二、盘条预处理:表面清理与组织调整
盘条进入钢绞线工厂后,首先要进行表面处理。热轧盘条表面通常有氧化铁皮,需要通过酸洗或机械剥壳去除,以防拉拔时损伤模具和钢丝表面。随后进行磷化处理,形成一层多孔磷化膜,以携带润滑剂,降低拉拔摩擦。对于一些盘条,还可能进行球化退火或索氏体化处理,以改善拉拔性能。这一步虽然不是钢绞线成型核心,但直接影响后续拉拔效率和钢丝表面质量。
三、冷拉拔:钢丝成型的关键变形工序
冷拉拔是钢绞线生产的核心钢铁加工技术之一。盘条经过多道次连续拉拔,直径逐渐减小,强度显著提高。拉拔过程中,钢丝发生加工硬化,位错密度增加,抗拉强度可从盘条的约1000MPa提升至1500~2000MPa以上。关键技术包括:
- 多道次拉拔配模:合理分配道次压缩率,控制拉拔应力,避免钢丝断裂。
- 润滑与冷却:使用高效拉拔润滑剂,并配合模盒水冷,控制模具温度和钢丝表面质量。
- 在线感应加热与等温淬火(针对某些特殊钢绞线):部分高强度钢绞线在拉拔后需进行索氏体化处理(如铅浴或流态床等温淬火),获得细珠光体组织,兼顾强度与韧性。
四、绞合与稳定化处理:从钢丝到钢绞线
拉拔后的钢丝经过绞合机捻制成钢绞线。常见结构有1×7、1×3、1×19等。绞合时需控制捻距、捻向和张力,确保各钢丝受力均匀。随后进行稳定化处理(也称消除应力处理):在适当张力下对钢绞线进行连续感应加热(约350~400℃),保温后冷却,以消除绞合和拉拔产生的残余应力,提高弹性模量稳定性和松弛性能。稳定化处理是钢绞线工厂保证产品长期性能的重要钢铁热处理技术。
五、质量控制与检测技术
钢绞线工厂配备完善的检测手段,包括:
- 拉伸试验:测定最大力、屈服力、伸长率。
- 松弛试验:评估1000小时或120小时松弛率,确保预应力长期稳定性。
- 金相分析:观察珠光体片层间距、脱碳层、非金属夹杂物。
- 疲劳试验:模拟桥梁等动载工况。
- 无损检测:如涡流探伤,检查表面缺陷。
这些检测直接反馈工艺调整,形成闭环质量控制。
六、钢铁技术的新趋势
随着桥梁向大跨、重载、轻量化发展,钢绞线技术也在不断进步:
- 更高强度级别:2200MPa、2400MPa级钢绞线逐步应用,需要更纯净的钢质和更精细的拉拔工艺。
- 耐腐蚀钢绞线:镀锌、环氧涂层、不锈钢绞线等,对钢铁表面处理与合金成分提出新要求。
- 智能制造:通过数字孪生、在线监测拉拔力与温度,实现工艺参数自适应控制。
- 绿色制造:减少酸洗污染,发展机械除鳞和环保润滑技术。脚注:[1] 此处可引用相关标准,如GB/T 5224、ASTM A416等。
钢绞线工厂并非简单的金属加工车间,而是钢铁材料科学与制造技术的集成体。从高碳钢冶炼、盘条控冷,到冷拉拔、绞合与稳定化处理,每一步都凝聚着钢铁技术的精华。随着基础设施建设和工业升级,更高性能、更耐久的钢绞线将继续推动钢铁技术向精细化、智能化、绿色化方向发展。